


Spawanie schodów stalowych — dlaczego spoina, której nie widać, decyduje o trwałości konstrukcji
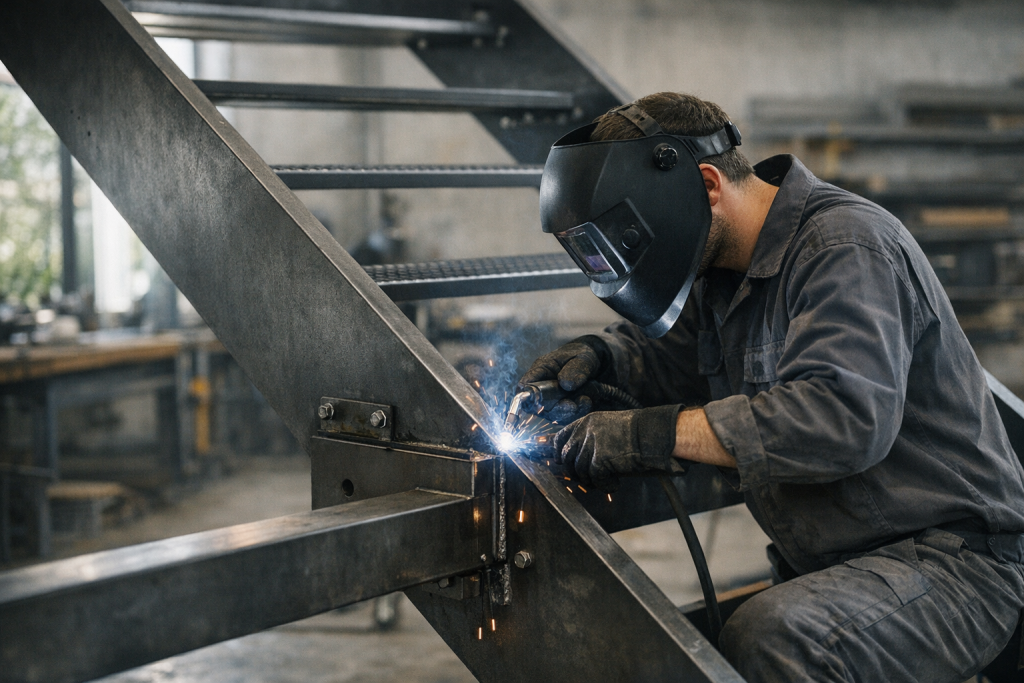
Co widać na zdjęciach, a czego nie widać nigdy
Zamawiasz schody stalowe. Oglądasz portfolio producenta — galeria pełna realizacji, ostre zdjęcia, ciemna stal, równe stopnie, błyszczące balustrady. Schody wyglądają solidnie. Wyglądają dobrze. I tu zaczyna się problem.
To, co widzisz na fotografiach, to powierzchnia. Farba, cynk, czasem piaskowanie albo malowanie proszkowe. A to, co zdecyduje, czy te schody przetrwają trzydzieści lat bez pęknięcia, bez ugięcia, bez katastrofy — jest pod spodem. Dosłownie pod spodem. Ukryte pod powłoką, niewidoczne dla oka, niemożliwe do ocenienia przez laika w trakcie odbioru.
Chodzi o spoiny spawalnicze. O te kilka milimetrów materiału, które trzymają razem belki, stopnie, podesty, mocowania. O to, czy spawacz wiedział, co robi — i czy ktokolwiek to później sprawdził.
Schody stalowe zewnętrzne to konstrukcja nośna. Przenoszą ciężar ludzi, czasem narzędzi, mebli ogrodowych, śniegu. Pracują termicznie — latem stal się rozszerza, zimą kurczy. Są narażone na wilgoć, korozję, drgania. Jeśli spoiny są słabe, pory pojawią się szybciej, niż myślisz. Jeśli są złe — rysa pokaże się tam, gdzie nikt się jej nie spodziewa, i wtedy, kiedy nikt nie będzie na to gotowy.
Spoina jako element nośny — nie ozdoba
W budownictwie stalowym spoina spawalnicza nie jest elementem dekoracyjnym. Jest elementem konstrukcyjnym. W normie PN-EN 1993-1-8 (Eurokod 3, projektowanie złączy) spoiny traktuje się jak każdy inny element nośny — muszą przenosić obliczeniowe siły, muszą spełniać wymagania geometryczne i wytrzymałościowe.
Co to oznacza w praktyce dla schodów? Weźmy prosty przykład: belka policzkowa (stringer) połączona ze stopniem. To złącze przenosi siłę ścinającą za każdym razem, gdy ktoś staje na stopniu. Przy ciężkiej osobie, przy uderzeniu, przy obciążeniu dynamicznym — ta siła może wielokrotnie przekraczać ciężar statyczny. Jeśli spoina ma pory, pęknięcia, przyklejenia brzeżne zamiast pełnego wtopienia — jest słabsza, niż powinna być. Nie widać tego gołym okiem. Widać dopiero wtedy, gdy pęka.
Warto też rozumieć, że nośność schodów stalowych zewnętrznych zależy nie tylko od doboru profili, ale właśnie od jakości połączeń między nimi. Możesz wziąć najcięższy profil, jaki jest na rynku — i zmarnować go złą spoiną.
Klasy wykonawcze EXC według PN-EN 1090 — co to znaczy dla Twoich schodów
Norma PN-EN 1090 to europejski standard wykonania konstrukcji stalowych. To nie jest norma projektowania — to norma produkcji. Mówi, jak ma wyglądać proces wytwarzania, jakie kwalifikacje musi mieć personel, jak kontrolować jakość.
W ramach tej normy wyróżniono cztery klasy wykonawcze:
Klasy wykonawcze EXC — porównanie
| Klasa | Zastosowanie | Wymagania spawalnicze | Gdzie typowo schodów |
|---|---|---|---|
| EXC1 | Konstrukcje mało obciążone, niskie ryzyko | Minimalne — brak wymagań certyfikacji spawaczy | Elementy nieobciążone dynamicznie |
| EXC2 | Typowe konstrukcje budowlane | Spawacze z kwalifikacjami wg PN-EN ISO 9606-1, WPS | Schody zewnętrzne mieszkalne, przemysłowe |
| EXC3 | Obiekty wysokiego ryzyka | Pełna kontrola, NDT, IWE/IWT | Schody ewakuacyjne w budynkach użyteczności publicznej |
| EXC4 | Ekstremalnie krytyczne konstrukcje | Najwyższe wymagania, rozbudowany nadzór | Mosty, elektrownie — rzadko schody |
Dla większości schodów stalowych zewnętrznych stosowanych przy domach jednorodzinnych, obiektach komercyjnych czy schodach stalowych w budynkach przemysłowych właściwą klasą jest EXC2. Co to oznacza dla inwestora?
- Producent musi mieć certyfikat zakładu produkcyjnego zgodny z PN-EN 1090-1
- Spawacze muszą mieć kwalifikacje wg PN-EN ISO 9606-1
- Dla każdego złącza musi istnieć WPS — Welding Procedure Specification, czyli instrukcja spawania
- Producent musi prowadzić dokumentację spawalniczą
- Wymagana jest kontrola spoin — wizualna, a w określonych przypadkach NDT
Jeśli producent nie ma certyfikatu PN-EN 1090-1 — technicznie rzecz biorąc, nie powinien wystawiać deklaracji właściwości użytkowych dla wyrobów objętych zakresem tej normy. W praktyce wielu małych wykonawców po prostu tego nie robi i liczy, że inwestor nie zapyta.
MIG/MAG czy TIG — która metoda i kiedy
Przy schodach stalowych stosuje się różne metody spawania. Dwie najczęstsze w warsztacie produkcyjnym to MIG/MAG (metoda 135/136 według klasyfikacji ISO) i TIG (metoda 141). Różnią się nie tylko technologią, ale też zastosowaniem.
Spawanie MIG/MAG — robocze i wydajne
MIG/MAG to metoda elektrodą topliwą w osłonie gazu. Szybka, wydajna, stosunkowo łatwa do opanowania na poziomie podstawowym. Daje dobre wyniki przy spawaniu stali konstrukcyjnych, profili zamkniętych i otwartych, blach o grubości od kilku milimetrów wzwyż. To metoda dominująca w produkcji schodów stalowych.
Ale tu właśnie tkwi pułapka: MIG/MAG jest łatwy do nauki na poziomie „coś się przytopi”, ale trudny do opanowania na poziomie, który gwarantuje powtarzalną jakość. Spawacz bez odpowiednich kwalifikacji potrafi zrobić spoinę, która wygląda poprawnie, a w środku ma pory, przyklejenia i brak przetopu.
Spawanie TIG — precyzja w detalach
TIG (spawanie elektrodą wolframową w osłonie gazu obojętnego) to metoda znacznie wolniejsza, wymagająca większych umiejętności, ale dająca spoiny o najwyższej jakości estetycznej i strukturalnej. Stosuje się ją przy elementach cienkościennych, przy rurach okrągłych balustrady, przy detalach widocznych — tam, gdzie spoina ma być gładka i estetyczna.
Warto też pamiętać, że metodę spawania dobiera się do materiału. Stal czarna konstrukcyjna, stal nierdzewna i ewentualnie aluminium wymagają różnych parametrów, gazów osłonowych i podejścia. Każdą taką zmianę powinien opisywać WPS. Jeśli producent nie ma WPS-ów — nie ma też pewności, że parametry spawania były właściwe.
Kwalifikacje spawaczy — dlaczego to nie jest formalność
Norma PN-EN ISO 9606-1 określa wymagania dotyczące egzaminowania spawaczy stali. Egzamin obejmuje spawanie próbki w określonej pozycji, metodzie i zakresie grubości — a wynik jest formalnie potwierdzony certyfikatem wystawianym przez jednostkę notyfikowaną lub uznaną instytucję egzaminacyjną.
Certyfikat spawacza nie jest dożywotni. Wymaga potwierdzania co 6 miesięcy (wpisem pracodawcy) i odnowienia egzaminacyjnego co 3 lata. Dlaczego? Bo spawanie to umiejętność manualna, która bez praktyki się degraduje i wymaga weryfikacji.
Co to oznacza dla Ciebie jako inwestora? Jeśli producent zatrudnia spawaczy bez ważnych certyfikatów, masz do czynienia z wykonawcą, który nie spełnia wymagań EXC2. Jego spoiny mogą być dobre — albo mogą nie być. Nie wiesz tego. On też może nie wiedzieć, bo nikt tego nie sprawdził.
Przy wyborze producenta schodów stalowych warto zapytać nie tylko o certyfikat zakładu, ale też o to, ilu spawaczy ma ważne certyfikaty i w jakich metodach. To pytanie odróżnia poważnego producenta od garażowego wykonawcy z elektryczną spawarką.
Jak rozpoznać dobrą spoinę przed odbiorem
Nie jesteś spawaczem. Nie musisz nim być. Ale jest kilka rzeczy, które możesz sprawdzić wzrokowo przy odbiorze schodów — i które powiedzą Ci sporo o poziomie wykonawcy.
Wzrokowa kontrola spoin — lista dla inwestora
- Równomierność lica spoiny: Dobra spoina MIG/MAG ma regularne, równe przetopienie. Lico powinno być jednorodne pod względem szerokości i wypukłości. Nierówności, przewężenia, nagłe zmiany szerokości — to sygnały ostrzegawcze.
- Brak widocznych porów i kraterów: Pory to małe otwory na powierzchni spoiny. Krater to wgłębienie na końcu spoiny. Oba defekty wskazują na błędy parametrów albo techniki spawania.
- Ciągłość spoiny: Spoina powinna biec nieprzerwanie przez całą długość złącza. Przerwy, „łatki”, miejsca, gdzie spawacz wyraźnie urywał i zaczynał od nowa — to punkt wejścia dla korozji i słaby punkt mechaniczny.
- Brak odprysków na materiale bazowym: Odpryski spawalnicze (małe kulki metalu przyklejone do blachy) świadczą o złych parametrach albo złym gazie osłonowym. Przy spawaniu zewnętrznym, gdzie potem nakłada się powłokę ochronną, odpryski pod farbą lub cynkiem tworzą mikrouszkodzenia.
- Symetria spoin pachwinowych: W złączach teowych i narożnych spoina powinna mieć zbliżone ramiona (nóżki). Asymetria oznacza, że jedno połączenie jest słabsze.
- Brak pęknięć na gorąco: Widoczne pęknięcia wzdłuż osi spoiny albo w strefie wpływu ciepła to wada dyskwalifikująca — najpoważniejsza z możliwych.
Pamiętaj jednak: wzrokowa kontrola to tylko wierzchołek. Wewnętrzne wady — brak przetopu, pęknięcia podpowierzchniowe, przyklejenia — są niewidoczne gołym okiem. Dlatego w klasie EXC2 dla określonej części złączy wymagane są dodatkowe badania nieniszczące (NDT).
Warto też wiedzieć, że cynkowanie ogniowe schodów zewnętrznych — mimo że świetnie chroni przed korozją — trwale zakrywa spoiny. Po cynkowaniu nie da się już ocenić złączy wzrokowo. Producent powinien przeprowadzić kontrolę spoin, zanim elementy pojadą do cynkowni.
Dlaczego najtańsza oferta często oznacza spawacza bez uprawnień
Różnica w cenie między schodami od certyfikowanego producenta a schodami od lokalnego spawacza bez formalnych kwalifikacji potrafi sięgnąć 20–40%. To duże pieniądze. I realna pokusa, żeby wybrać tańszą opcję.
Tyle że ta różnica ma konkretne źródła. Certyfikacja zakładu według PN-EN 1090-1 kosztuje i wymaga nakładów. Utrzymywanie kwalifikacji spawaczy kosztuje. Opracowywanie i archiwizowanie WPS-ów kosztuje. Kontrola jakości, dokumentacja, badania NDT — wszystko to kosztuje. Najtańszy wykonawca po prostu tych kosztów nie ponosi. Co oznacza, że tych działań nie wykonuje.
Warto też spojrzeć na to z dłuższej perspektywy. To, jak wyglądają schody stalowe po 10, 15 i 20 latach, zależy w ogromnej mierze właśnie od jakości spawania na etapie produkcji. Korozja zaczyna się tam, gdzie powłoka jest uszkodzona lub nieszczelna. A najcieńsza i najbardziej podatna jest właśnie w miejscach, gdzie spoina była nierówna, porowata albo zostały po niej odpryski.
Wśród najczęstszych błędów inwestorów przy zamawianiu schodów decyzja wyłącznie na podstawie ceny wciąż zajmuje pierwsze miejsce. I wciąż jest to błąd, który odkrywa się zbyt późno.
Kontrola spoin — co powinien robić producent
Dobry producent nie spawa i nie liczy na to, że wyjdzie. Dobry producent ma zdefiniowany proces kontroli jakości na kilku poziomach weryfikacji.
Etapy kontroli spoin w produkcji schodów stalowych
- Kontrola materiałowa (przed spawaniem): Weryfikacja atestów materiałowych stali (certyfikaty EN 10204 3.1 lub 3.2), sprawdzenie wymiarów i stanu powierzchni elementów do łączenia.
- Kontrola przygotowania złączy: Sprawdzenie geometrii ukosowania, dopasowania elementów, czystości powierzchni w strefie spawania. Brud, rdza, farba w strefie spawania to prosta droga do wad.
- Kontrola parametrów spawania: Weryfikacja zgodności z WPS — prąd, napięcie, prędkość, temperatura podgrzewania (jeśli wymagana), gaz osłonowy.
- Kontrola wizualna (VT): Każda spoina powinna przejść kontrolę wzrokową zgodnie z PN-EN ISO 17637. To minimalne wymaganie dla EXC2.
- Badania nieniszczące (NDT): Dla wybranych złączy — badania magnetyczno-proszkowe (MT), penetracyjne (PT) albo ultradźwiękowe (UT). Zakres zależy od klasy wykonawczej i kategorii złącza.
- Dokumentacja powykonawcza: Raport z kontroli spoin, rejestr spawaczy i ich kwalifikacji, zastosowane WPS-y — to wszystko powinno trafić do dokumentacji przekazywanej klientowi.
Przy przygotowaniu podłoża i kotwieniu schodów stalowych kontrola jakości też ma znaczenie — ale to właśnie spoiny w samej konstrukcji są pierwszą i najważniejszą linią obrony przed degradacją.
Jeśli producent nie prowadzi dokumentacji spawalniczej i nie potrafi pokazać Ci raportów z kontroli — nie wiesz, co kupujesz. Ładne zdjęcia realizacji tego nie zastąpią.
Co sprawdzić przy wyborze producenta — lista kontrolna
- Czy producent ma certyfikat zakładu spawalniczego zgodny z PN-EN 1090-1?
- Czy spawacze mają ważne certyfikaty według PN-EN ISO 9606-1?
- Czy producent dysponuje WPS-ami dla stosowanych procesów spawania?
- Czy da się obejrzeć elementy przed nałożeniem powłoki ochronnej?
- Czy producent prowadzi i udostępnia dokumentację z kontroli spoin?
- Czy producent deklaruje klasę wykonawczą EXC dla realizowanych konstrukcji?
- Czy oferta mówi, jakie metody spawania i materiały dodatkowe są stosowane?
- Czy producent potrafi dostarczyć atesty materiałowe na użytą stal?
W kontekście tego, co wpływa na cenę schodów stalowych, jakość spawania i certyfikacja to elementy, które mają swój koszt i które tłumaczą różnicę między ofertami. Najtańsze nie zawsze jest złe — ale zawsze warto wiedzieć, z czego wynika cena.
Pamiętaj też, że dobór profilu stalowego na schody to decyzja projektowa, ale to spawanie tych profili decyduje, czy projekt zamieni się w trwałą i bezpieczną konstrukcję, czy tylko w coś, co wygląda jak schody.
FAQ — często zadawane pytania
Czy każde schody stalowe muszą spełniać normę PN-EN 1090?
Norma PN-EN 1090 dotyczy wyrobów stalowych wprowadzanych do obrotu na rynek europejski i objętych zharmonizowanymi normami technicznymi. Schody stalowe stosowane w budownictwie jako elementy konstrukcyjne co do zasady podlegają jej wymaganiom. W praktyce wiele małych wytwórni pomija ten obowiązek — jest to niezgodność, którą inwestor zwykle odkrywa dopiero przy szkodzie, a rzadko sprawdza przed zamówieniem.
Jaka klasa wykonawcza jest odpowiednia dla schodów przy domu jednorodzinnym?
Dla typowych schodów zewnętrznych przy domu jednorodzinnym odpowiednia jest klasa EXC2. Wyższe klasy (EXC3) stosuje się przy schodach w obiektach użyteczności publicznej, schodach ewakuacyjnych w budynkach wysokich albo tam, gdzie skutki awarii są szczególnie poważne.
Czy mogę żądać dokumentacji spawalniczej od producenta?
Tak. Dokumentacja spawalnicza — raporty z kontroli wizualnej spoin, rejestr kwalifikacji spawaczy, zastosowane WPS-y — jest częścią dokumentacji technicznej wyrobu. Masz pełne prawo żądać jej jako warunku odbioru końcowego. Producent działający zgodnie z normą nie powinien mieć z tym żadnego problemu.
Czy spawanie TIG jest zawsze lepsze niż MIG/MAG?
Nie — to zależy od zastosowania. TIG daje spoiny o wyższej jakości estetycznej i strukturalnej, ale jest znacznie wolniejszy i droższy. Przy grubych profilach nośnych MIG/MAG daje równie dobre efekty, pod warunkiem właściwych parametrów i kwalifikowanego spawacza. Rzecz w tym, by dobrać metodę do zastosowania i materiału, a nie traktować jednej z nich jako zawsze lepszej.
Jak długo powinny służyć dobrze spawane schody stalowe?
Przy właściwym spawaniu, dobrym doborze materiału i właściwej ochronie antykorozyjnej (np. cynkowaniu ogniowym) schody stalowe projektuje się na 50 lat i więcej. Skrócenie tego okresu najczęściej wynika z jednego z trzech powodów: złej jakości spawania, nieodpowiedniej ochrony antykorozyjnej albo braku konserwacji.
Czy wada spoiny dyskwalifikuje całe schody?
Zależy od rodzaju i miejsca wady. Wady dyskwalifikujące — pęknięcia, brak przetopu w złączach krytycznych — wymagają naprawy albo wymiany elementu. Wady dopuszczalne w ramach normy (np. drobne niezgodności geometryczne mieszczące się w tolerancji poziomu B lub C) spoiny nie dyskwalifikują. Dlatego tak ważna jest ocena przeprowadzona przez osobę znającą normy, a nie wzrokowa ocena laika.
Schody stalowe z certyfikowanym spawaniem
Jeśli szukasz schodów, przy których ktoś naprawdę zadbał o to, czego nie widać — zapytaj nas o klasę wykonawczą, kwalifikacje spawaczy i dokumentację. To pytania, które powinien zadać każdy inwestor. My na nie odpowiadamy.
Sprawdź nasze realizacje: schody stalowe zewnętrzne, schody stalowe kręte zewnętrzne oraz balustrady do schodów stalowych.
Piśmiennictwo
- PN-EN 1090-2:2018+A1:2019 — Wykonanie konstrukcji stalowych i aluminiowych. Część 2: Wymagania techniczne dotyczące konstrukcji stalowych. Polski Komitet Normalizacyjny.
- PN-EN 1090-1:2009+A1:2011 — Wykonanie konstrukcji stalowych i aluminiowych. Część 1: Wymagania dotyczące oceny zgodności elementów konstrukcyjnych. Polski Komitet Normalizacyjny.
- PN-EN ISO 9606-1:2017 — Egzaminowanie spawaczy. Spawanie stopów żelaza. Część 1: Stal. Polski Komitet Normalizacyjny.
- PN-EN ISO 5817:2014 — Spawanie. Złącza spawane ze stali, niklu, tytanu i ich stopów (z wyjątkiem spawania wiązką). Poziomy jakości według niezgodności spawalniczych. Polski Komitet Normalizacyjny.
- PN-EN 1993-1-8:2006 — Eurokod 3: Projektowanie konstrukcji stalowych. Część 1-8: Projektowanie węzłów. Polski Komitet Normalizacyjny.
